公司:泰安市永鸿木业机械有限公司
联系人:王经理
手机:15966010866
座机:0538-8152219
邮箱:tayhmy@sina.com
地址:山东省泰安市高新区东河北村


15966010866
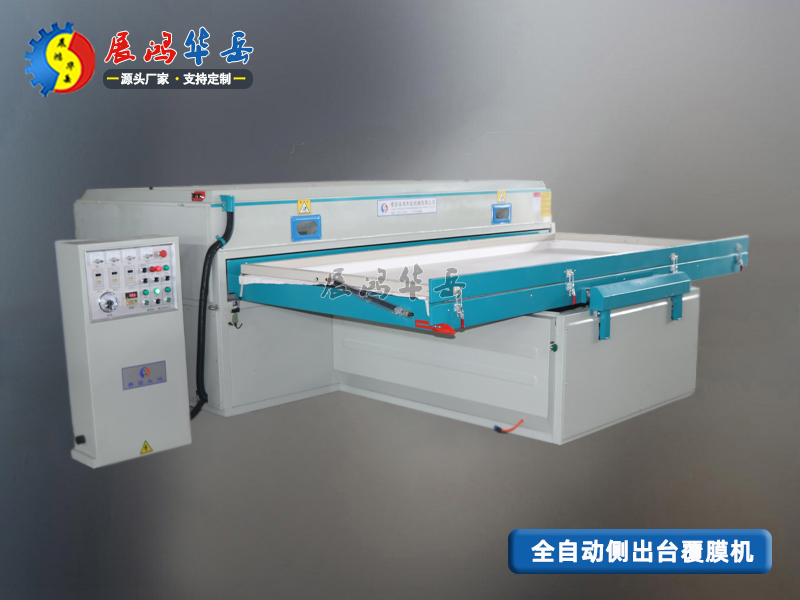
真空覆膜机,全自动真空覆膜机,半自动真空覆膜机,tm2480真空覆膜机,底加温真空覆膜机,无压框门板覆膜机价格实惠,欢迎新老客户咨询选购!
|
泰安门板覆膜起泡,真空覆膜机厂家先查温控还是真空度时间:2026-10-24
先查温控:温度不对,膜根本粘不牢温度偏低,胶层没软化,膜和板材之间粘不住,压完用手一撕就开;温度偏高,膜被烫软发黄,冷却后收缩起皱。判断温控准不准,别只看仪表数字,用测温枪在台面四角和中间各测一次,温差超过五度就说明加热不均,要查加热管和温控探头。 不同膜材的温度区间不一样。PVC 膜一般在一百一到一百三之间,厚膜往上取,薄膜往下取。换膜批次先小批量试,从低温往高温慢慢试,找到胶刚化开、膜不变形的那个点。 再查真空度:抽不干净,气泡就留在里面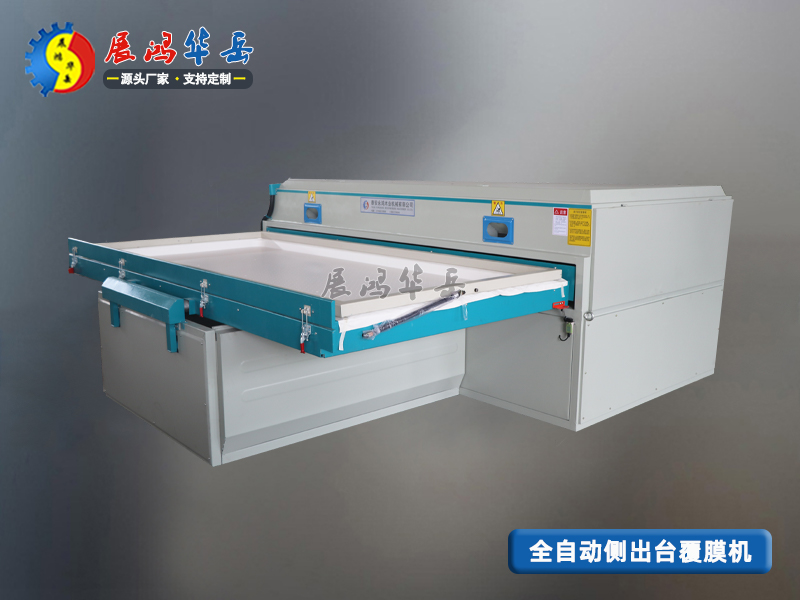 真空覆膜靠负压把膜吸附贴合,真空度不够或者抽气时间短,空气排不出去,覆完表面就是一个个鼓包。看真空表读数能不能稳定到设定值,上不去就查三处:密封条有没有老化、气路阀门有没有关严、真空泵皮带松没松。 工件本身也会影响抽气。板面有灰尘、木屑、水分,或者凹槽太深超过膜的拉伸极限,都会造成局部吸不到位。覆膜前把板面清干净、吹干,凹深处先补一层,能省很多返工。 再看保压时间:时间不够,结合不牢保压是让胶层充分流动、膜和板面完全贴合的过程。时间太短,胶还没铺开就卸压,边缘容易翘、中间容易空。常规门板保压几十秒到一分多钟,厚板、深凹造型要适当延长。
半自动机型能不能覆出一样的效果?能。半自动真空覆膜机部分工序要人工配合上料、取件,但温度、真空度、保压这三项参数调好之后,覆膜质量和全自动机型差别不大,适合产量不算大、预算有限的起步厂家。关键是参数要摸熟,不同板件不同膜多试几次,规律就出来了。 作为真空覆膜机厂家,我们给客户的建议是:先按自己的主导产品定机型,再看产能留余量。设备选对了,后面调参数省一半力气。相关阅读:无压框门板覆膜机的使用要点、真空覆膜机覆膜质量的影响因素。 日常怎么保养,少出故障?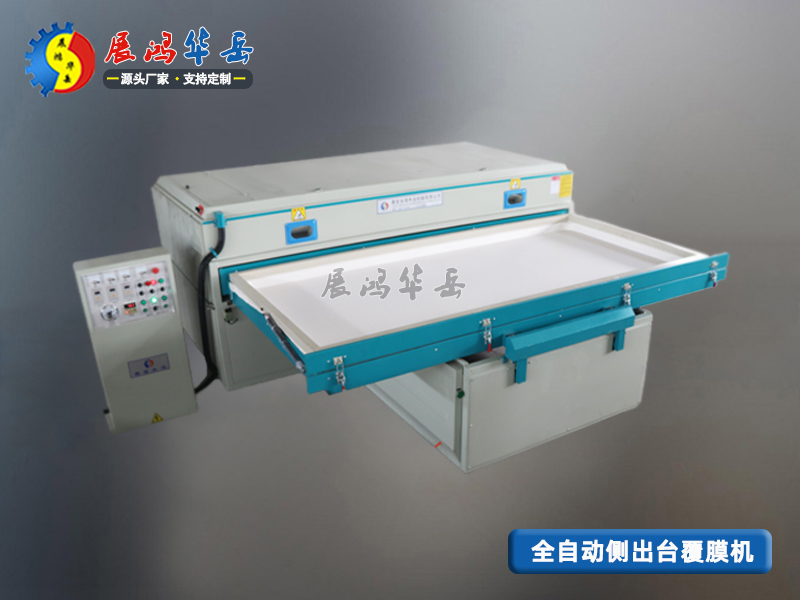 每班结束清台面胶渣和膜屑,密封条擦干净;每周查一次气路和真空泵油位;每月校一次温控,看探头偏差。密封条是易损件,出现压不实、边角漏气就该换,别拖到整批板返工。 关于门板覆膜起泡,问得多的几个问题问:真空覆膜机温度一般设多少度? 答:没有固定值,看膜材和板厚。PVC 膜多在一百一到一百三之间,厚膜取上限、薄膜取下限。换膜批次先小批量试,找到胶化开而膜不变形的区间。 问:覆膜起泡了能补救吗? 答:轻微起泡可以回炉重压一次,把温度和时间补足;起泡面积大或者已经脱层的,要撕膜清理胶层重覆。与其补救,不如把三项参数调到稳定。 问:真空度上不去是什么原因? 答:按顺序查:密封条是否老化压不实、气路阀门是否关严、真空泵皮带是否松、真空表是否失准。多数是密封条和阀门这两处的小问题。 门板覆膜总起泡? 把膜材、板厚、机型报过来,帮你对参数 · 泰安市展鸿华岳机械设备有限公司 |
展鸿华岳覆膜机厂家常年生产真空覆膜机,半自动真空覆膜机,底加温真空覆膜机,全自动真空覆膜机,TM2480真空覆膜机,无压框门板覆膜机,上下加温真空覆膜机,TM2480-D2真空覆机,TM2480-B2真空覆膜机,大负压真空覆膜机,全自动真空异形覆膜机等系列产品远销全国各地!欢迎新老客户前来咨询选购!
版权所有:泰安市展鸿华岳机械设备有限公司 鲁ICP备19034111号-4  鲁公安备案37099202000272号
Copyright 2014-2025 All rights reserved